Main courante débillardée
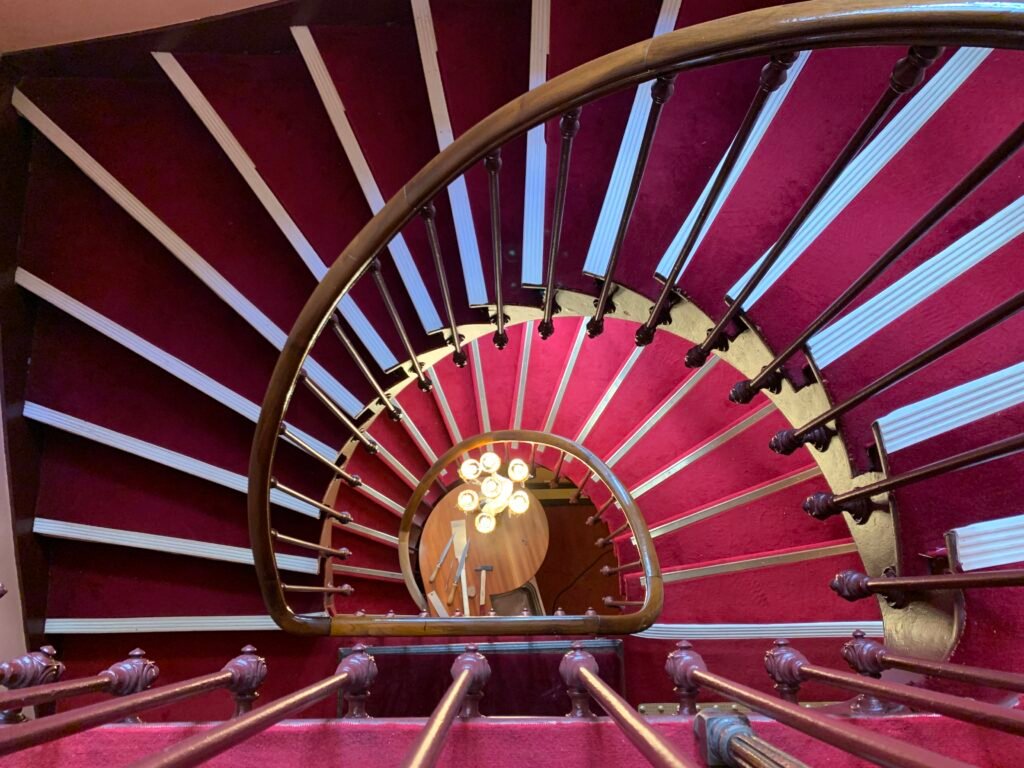
La main courante débillardée est une main courante dont la trajectoire se développe dans les trois dimensions. Elle accompagne les courbes et les changements de pente de l’escalier tout en conservant la continuité de son profil et une prise en main régulière.
Sa réalisation constitue l’un des travaux les plus caractéristiques du métier de rampiste. Contrairement à une main courante droite ou simplement cintrée dans un plan, sa forme évolue simultanément en plan et en élévation. Chaque pièce doit donc être conçue et façonnée en fonction de la géométrie particulière de l’escalier.
Réalisée dans le bois massif, elle peut accompagner aussi bien une rampe ancienne qu’un escalier contemporain et prendre des formes très différentes selon l’architecture de l’ouvrage.
Une courbe dans l’espace
Une main courante débillardée ne suit pas une simple courbe plane. En tournant autour de l’escalier, elle monte ou descend simultanément : chacun de ses points possède donc une position déterminée dans les trois dimensions.
Cette géométrie devient particulièrement sensible dans les changements de pente, les raccordements entre volées et paliers, les quartiers tournants ou les escaliers hélicoïdaux. La ligne doit rester continue malgré l’évolution permanente de sa direction.
Le profil de la main courante doit lui aussi conserver une orientation cohérente tout au long de cette trajectoire. C’est cette combinaison entre trajectoire dans l’espace et orientation du profil qui constitue une grande partie de la difficulté du débillardage.
De niveau et d’équerre la normale
Dans une partie courbe et montante, les deux bords d’une main courante ne parcourent pas la même distance. Le bord intérieur suit une courbe de plus petit rayon tandis que le bord extérieur décrit une courbe de plus grand rayon.
Comme dans une hélicoïde, la courbe intérieure doit donc monter plus rapidement que la courbe extérieure pour atteindre la même hauteur au terme de la courbe. Le bord intérieur de la main courante présente ainsi une pente plus prononcée que son bord extérieur.
Cette différence est d’autant plus sensible que la courbe est serrée et que l’escalier monte rapidement. Le profil ne peut alors plus être considéré comme une section simplement déplacée le long d’une courbe : son développement engendre une surface gauche.
C’est cette géométrie particulière que le rampiste doit prendre en compte pour conserver une main courante de niveau et d’équerre à la normale, avec un profil qui se développe correctement tout au long de la rampe.
Du relevé à la main courante
La géométrie d’une main courante débillardée ne peut pas être déterminée à partir de quelques dimensions prises sur l’escalier. Sa trajectoire, ses changements de pente et l’évolution de son profil doivent être connus avec suffisamment de précision pour pouvoir être reproduits à l’atelier.
Plusieurs méthodes permettent d’obtenir ces informations. Le rampiste peut procéder par relevé et tracé géométrique, mais aussi relever directement la forme du support afin de disposer d’un modèle fidèle de la géométrie à reproduire.
Ces données permettent ensuite de déterminer les masses capables, c’est-à-dire les volumes de bois dans lesquels seront débitées les différentes parties de la main courante. Chaque élément est préparé en tenant compte de sa position dans l’ensemble, avant l’assemblage et le façonnage définitif.
Il n’existe donc pas une méthode unique de fabrication d’une main courante débillardée. Les procédés employés dépendent beaucoup des habitudes du menuisier rampiste, de son parcours d’apprentissage et des outils dont il dispose. L’importance du chantier et le temps nécessaire à sa réalisation interviennent également dans le choix de la méthode.
Trois méthodes pour réaliser une main courante
Plusieurs méthodes permettent de réaliser une main courante débillardée en bois massif. Certaines appartiennent aux pratiques traditionnelles du métier, tandis que d’autres ont évolué avec les moyens de relevé et d’usinage disponibles.
Le relevé peut être réalisé traditionnellement, obtenu à partir d’une prise de forme directe sur le support ou aujourd’hui effectué à l’aide d’un relevé laser 3D. La manière dont ces informations sont ensuite exploitées à l’atelier détermine toutefois des processus de fabrication très différents.
La méthode par façonnage et ajustage directement sur le chantier, autrefois pratiquée, n’est quant à elle plus guère employée en France.
Façonnage et ajustage sur la rampe
Cette méthode consiste à préparer des pièces de bois disposant d’une masse suffisante pour contenir la forme définitive de la main courante. Les différents éléments sont ajustés et assemblés directement en suivant la trajectoire de la rampe.
La position de la main courante est déterminée à partir de son support. Une rainure est réalisée pour recevoir le fer plat sur lequel elle vient prendre place, puis les différentes pièces sont progressivement raccordées entre elles.
Le débillardage est ensuite réalisé par enlèvement de matière jusqu’à obtenir la continuité recherchée. Rabots, vastringues, tarabiscots, rabot électrique, toupie Resch et ponceuses peuvent intervenir successivement pour faire apparaître le profil et assurer la continuité des raccords.
Cette méthode demande une part importante de travail et d’ajustage directement sur l’ouvrage. Autrefois pratiquée par les rampistes, elle est aujourd’hui beaucoup moins employée en France, le travail sur chantier étant généralement remplacé par des méthodes permettant de préparer davantage les pièces à l’atelier.
Relevé et tracé par l’art du trait
Cette méthode commence par un relevé effectué directement sur la rampe. Des planchettes sont disposées horizontalement au-dessous des barreaux ou du support de la future main courante. La position de celui-ci est reportée sur les planchettes au fil à plomb et l’altitude des différents points est relevée.
Les planchettes, généralement limitées à des longueurs de l’ordre de 600 mm selon la courbure de l’ouvrage, permettent ainsi de recueillir une succession de points suffisamment rapprochés pour restituer la trajectoire de la main courante.
De retour à l’atelier, ces informations sont reprises par le tracé et la géométrie descriptive. La vue en plan permet tout d’abord de reconstituer la courbe. Ce tracé est reporté sur une masse de bois préalablement corroyée, puis la pièce est débitée à la scie à ruban.
Le développé en élévation est ensuite reporté sur les nouvelles faces obtenues. Un second sciage permet de dégager les faces inférieure et supérieure et de faire apparaître progressivement l’ébauche de la pièce débillardée.
Cette ébauche contient désormais la géométrie nécessaire à la réalisation de la main courante. La rainure destinée à son support et les moulures du profil peuvent alors être réalisées avant les opérations de raccordement et de finition.
La moulure est généralement réalisée sur le chantier à la toupie Resch (ou Mobylette)
L’art du trait permet ainsi de transformer un relevé constitué de points pris dans l’espace en tracés exploitables sur les différentes faces d’une pièce de bois.
Relevé par moulage et reproduction par copiage
Cette méthode repose sur une prise de forme réalisée directement sur le support de la future main courante. Plutôt que de relever une succession de points puis de reconstruire géométriquement la trajectoire à l’atelier, la forme est matérialisée directement sur la rampe.
De petites pièces de bois sont assemblées et maintenues à l’aide de résine polyester armée afin de constituer, par tronçons, des gabarits rigides épousant précisément la géométrie du support. Leur longueur, généralement limitée à environ 800 mm pour les plus longues, permet de conserver une bonne rigidité et de faciliter leur manipulation.
Une fois rapportés à l’atelier, ces moulages sont repris et, si nécessaire, corrigés, puis enduits afin d’obtenir des modèles continus correspondant à la forme recherchée. Ils constituent alors une représentation physique en trois dimensions des différentes parties de la future main courante.
Chaque modèle peut ensuite être reproduit dans une masse de bois massif à l’aide d’une machine à copier de sculpteur. Le palpeur suit le modèle tandis que les outils de coupe reproduisent simultanément sa forme dans le bois. On obtient ainsi une ébauche débillardée qui sera ensuite travaillée pour recevoir la rainure, le profil et les raccordements nécessaires à l’assemblage de la main courante.
L’un des intérêts de cette méthode est de conserver directement la géométrie relevée sur la rampe, notamment les variations d’orientation liées à l’équerre à la normale. La forme complexe n’a pas à être entièrement reconstruite par le tracé avant d’être transmise à la pièce de bois.
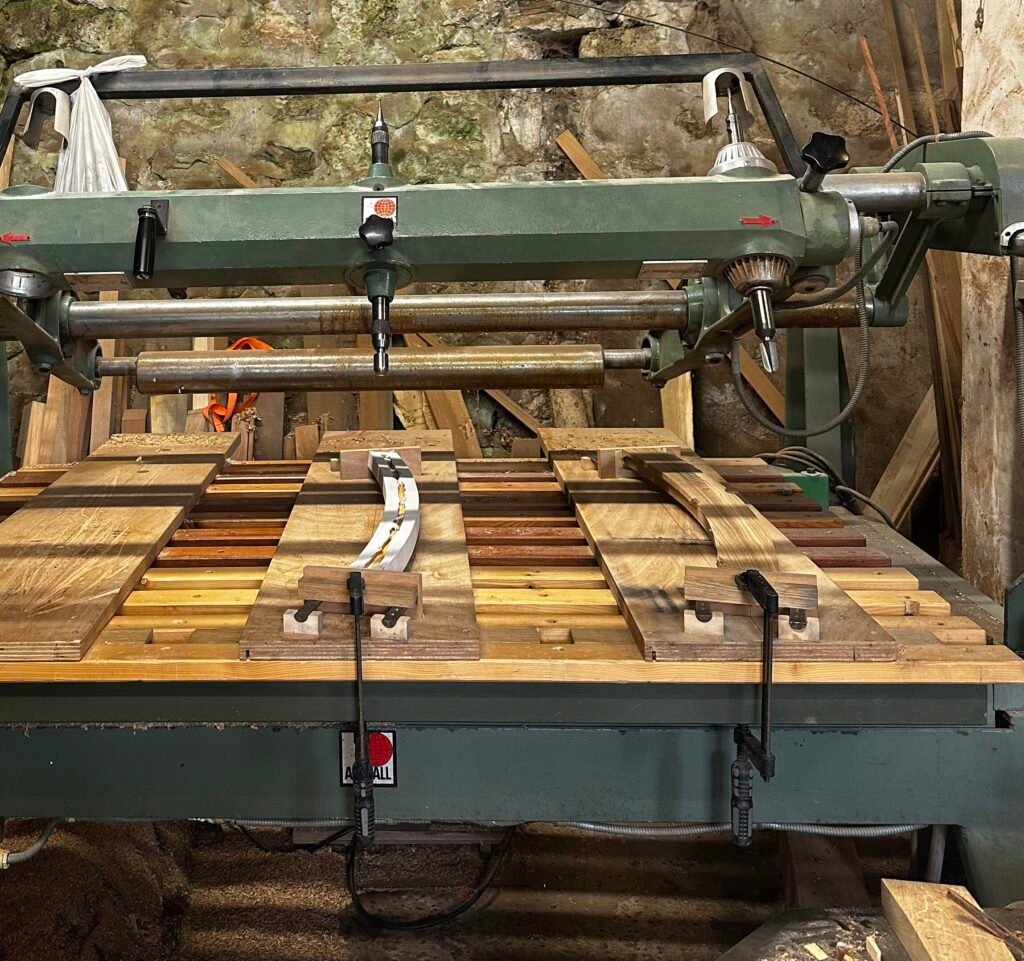
Étienne DESTHUILLIERS, maître menuisier à Chelles (77) en France aujourd’hui à la retraite, est à l’origine de cette méthode.
Du modèle 3D à la commande numérique
Les techniques numériques permettent aujourd’hui d’aborder autrement la réalisation d’une main courante débillardée. Elles sont particulièrement adaptées aux ouvrages neufs lorsque la géométrie de l’escalier est déjà définie par un plan ou, mieux encore, par un modèle numérique. La main courante peut alors être modélisée à partir de données géométriques cohérentes avant que les différentes pièces soient préparées pour leur usinage sur une machine à commande numérique.
La situation est différente lorsqu’il faut intervenir sur une rampe existante. Un relevé 3D ne peut généralement pas embrasser l’ensemble d’un ouvrage complexe depuis une position unique. Plusieurs prises de vues ou stations de relevé sont nécessaires pour enregistrer les différentes parties de la rampe, avec un travail de recalage et d’assemblage des données obtenues.
Pour la fabrication d’une main courante débillardée, où de faibles écarts peuvent devenir sensibles lors des raccordements, la précision finale dépend alors non seulement de celle de l’appareil de mesure, mais également de la qualité de ces différents relevés et de leur recalage.
Le relevé direct de la forme du support présente ici un autre intérêt : la géométrie nécessaire à la fabrication est prise directement sur l’ouvrage et matérialisée physiquement, sans avoir à reconstituer numériquement l’ensemble de la rampe.
Les outils numériques constituent donc une approche particulièrement efficace lorsque la géométrie de l’ouvrage est connue dès sa conception. Sur un ouvrage existant, leur emploi répond à des contraintes différentes de celles rencontrées avec les méthodes traditionnelles de relevé ou de prise de forme.
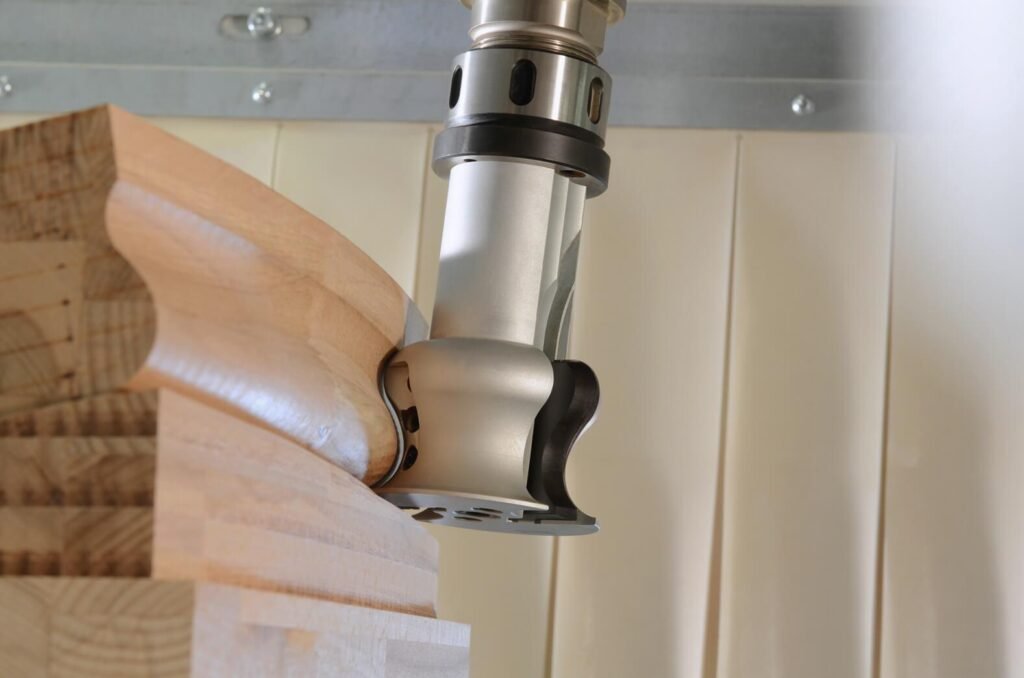
Usinage d’une main courante sur centre d’usinage CNC 5 axes — Schreinerei Beyer -CNC Fräsen
Du bois brut à la ligne définitive
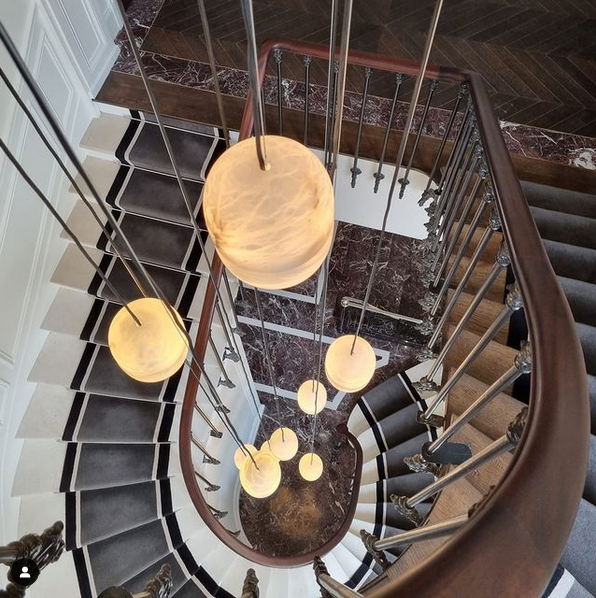
Quelle que soit la méthode employée pour obtenir les différentes pièces, l’ébauche n’est encore qu’une étape dans la réalisation d’une main courante débillardée. Les éléments doivent être ajustés et assemblés avant que le façonnage ne donne progressivement naissance à la ligne définitive.
La rainure destinée à recevoir le support est réalisée en tenant compte de la géométrie de chaque pièce. Le profil de la main courante est ensuite façonné à la machine et à la main. Rabots, vastringues, tarabiscots, toupie, rabot électrique et ponceuses permettent d’approcher progressivement la forme recherchée et d’assurer la continuité entre les différents éléments.
Les raccords constituent une étape particulièrement importante. Une fois la main courante achevée, la succession des pièces qui la composent doit disparaître : les courbes, les changements de pente et le profil doivent se prolonger sans rupture perceptible.
Le résultat n’est plus alors une succession de morceaux de bois assemblés, mais une ligne continue qui accompagne naturellement l’escalier et guide la main.
Découvrir le savoir-faire du rampiste
Relevé, tracé, travail du bois massif et façonnage constituent les différentes étapes d’un savoir-faire où la géométrie et le travail de la matière restent étroitement liés.