Le savoir faire du rampiste
Le savoir-faire du rampiste se situe à la rencontre de la géométrie et du travail du bois. Comprendre une forme dans l’espace ne suffit pas : il faut ensuite savoir la matérialiser, choisir les volumes de bois nécessaires, assembler les différentes pièces et conduire leur façonnage jusqu’à obtenir une ligne continue.
Ce travail associe les techniques traditionnelles de la menuiserie à des outils et des machines adaptés aux formes particulières des rampes et des mains courantes débillardées. À chaque étape, la précision du tracé doit se prolonger dans celle du geste.
Choisir et préparer le bois
La réalisation d’une main courante commence par le choix du bois. Pour travailler des pièces massives qui seront débitées, assemblées puis débillardées, le bois doit être suffisamment sec et stabilisé. Le bois doit avoir une hygrométrie inférieure à 16 % à cœur.
Le choix de la scierie est à ce titre fondamental. Au-delà de la qualité du séchage, une relation de confiance avec le scieur permet de sélectionner les plots en fonction des caractéristiques particulières de chaque projet. Il connaît son bois, son origine et son séchage et peut orienter le choix vers les pièces les mieux adaptées.
Dans la mesure du possible, je conserve ensuite les bois environ deux années avant leur utilisation afin qu’ils s’acclimatent progressivement aux conditions de l’atelier.
L’essence est choisie avec le client en fonction de l’ouvrage, de son architecture et de l’aspect recherché. Certaines essences présentent cependant des qualités particulièrement intéressantes pour la réalisation des formes courbes et débillardées.
Du plot à la main courante
Une fois l’essence choisie, la sélection ne s’arrête pas à la recherche de plateaux présentant les bonnes dimensions. Dans la mesure du possible, je choisis des plateaux contigus provenant d’un même plot afin de conserver une continuité de teinte et de dessin du bois sur l’ensemble de la main courante.
Les parties courbes et débillardées sont généralement recherchées dans le quartier, là où le plot offre les plus grandes largeurs disponibles. Lorsque l’arbre est suffisamment étoffé, certaines pièces peuvent également être prises dans le faux-quartier. Les parties droites trouvent plus naturellement leur place dans la fausse-dosse.
Cette répartition n’est cependant pas une règle absolue. Chaque plot possède son dessin propre et il arrive qu’un plateau révèle un veinage, une figure ou un motif particulièrement élégant. Le choix peut alors être volontairement différent afin de mettre cette singularité en valeur dans la main courante.
Le calepinage consiste ainsi autant à inscrire correctement les différentes pièces dans la matière qu’à anticiper l’aspect qu’elles auront une fois assemblées. Il faut limiter autant que possible le fil de travers, préserver la continuité entre les pièces, mais également savoir tirer parti de ce que le bois offre de particulier.
Les pièces sont tracées sur les plateaux dans l’ordre où elles se succéderont sur la rampe. Cette disposition permet de préserver autant que possible la continuité du veinage, du motif et de la teinte lorsque les différents éléments seront assemblés.
Le débit n’est donc pas seulement une recherche d’économie de matière : la future ligne de la main courante est déjà pensée dans le plot.
Préparer l’ébauchon avant usinage
De l’ébauchon à la pièce prête à moulurer
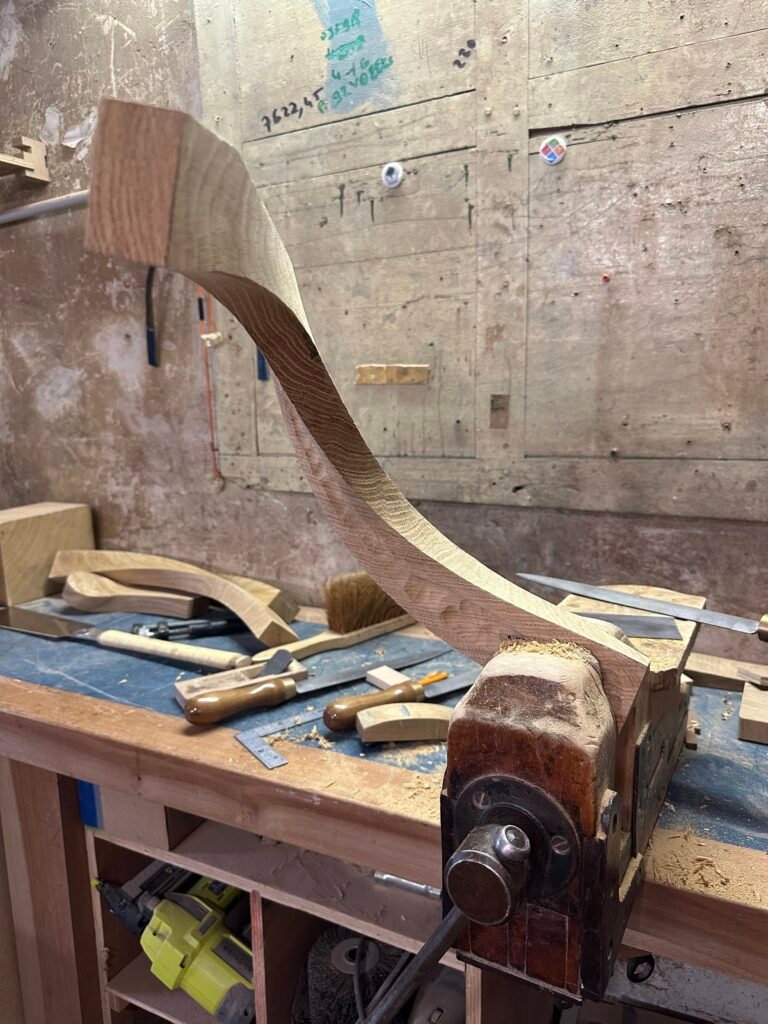
Lorsque je retire une pièce de la machine à copier, le plus gros de la matière a été enlevé et la forme générale de la main courante est là. Mais il ne faut pas s’y tromper : ce n’est encore qu’un ébauchon. La machine a reproduit les courbes du modèle, elle n’a pas fait le travail de finition.
La surface porte les traces de l’usinage. On y trouve de petites ondulations, parfois quelques irrégularités laissées par l’outil. Tout cela doit disparaître avant de commencer le moulurage. Car il faut bien comprendre une chose : la toupie ne corrigera pas les défauts de l’ébauchon. Elle les reproduira. Si une face présente une bosse ou un creux, on risque fort de retrouver ce défaut dans la moulure.
C’est donc un travail auquel j’accorde beaucoup de soin, même s’il ne se verra plus une fois la main courante terminée.
Le travail à la main
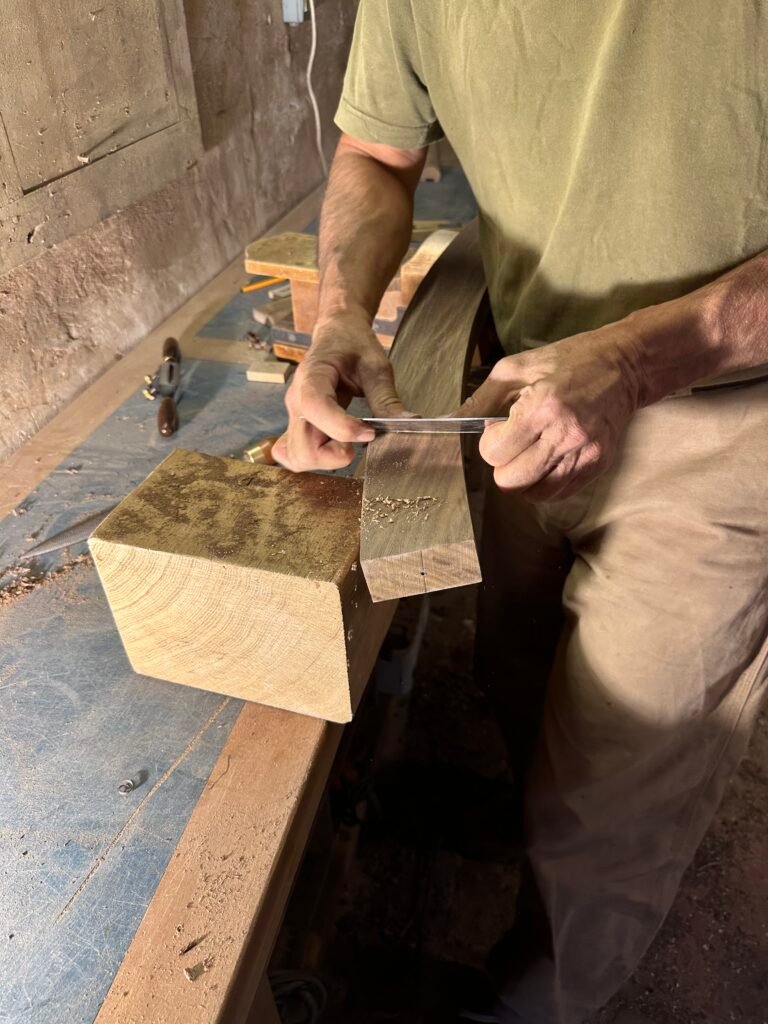
Je commence par reprendre les irrégularités les plus importantes à la râpe. Il ne s’agit pas d’enlever beaucoup de matière, mais de faire disparaître les défauts les plus marqués pour retrouver une surface régulière.
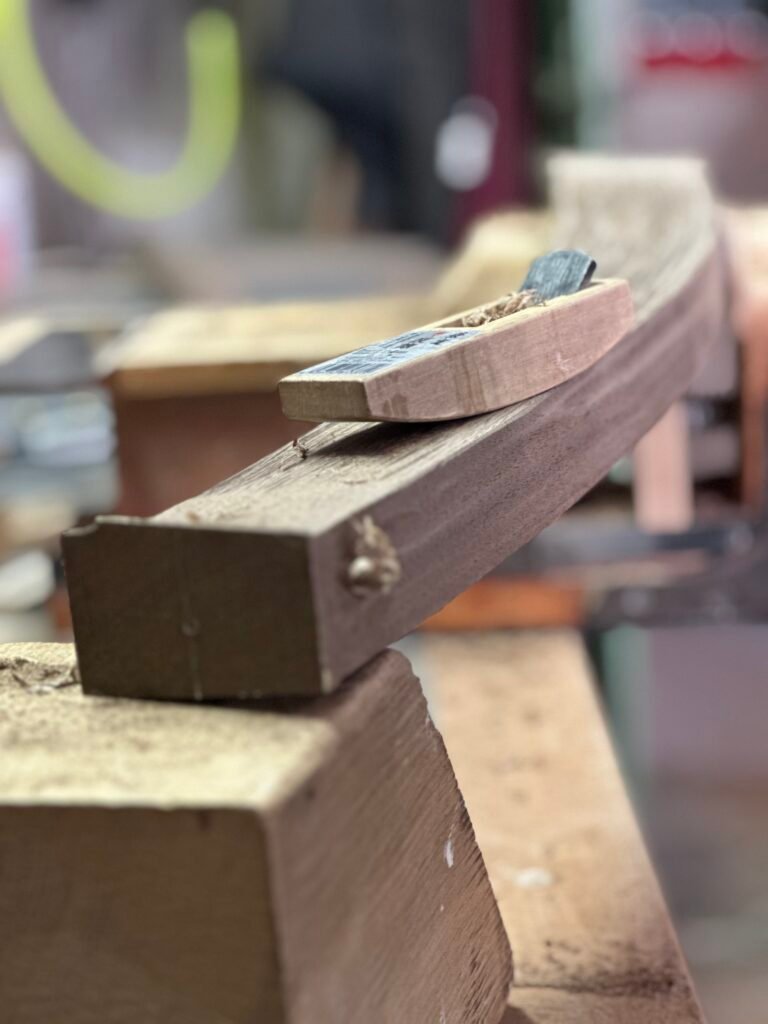
Vient ensuite le travail au rabot. Pas un rabot ordinaire à semelle droite, qui ne pourrait pas suivre correctement toutes ces courbes, mais un rabot de forme, à semelle cintrée, adapté au travail des pièces débillardées. L’idéal est de se fabriquer soit même un jeu de petits rabots à semelles cintrées avec des rayons de courbure différents pour s’adapter à toutes les formes. J’utilise parfois le vastringue à semelle bombée qui reste moins précis, mais chacun choisira l’outil avec lequel il est le plus à l’aise.
C’est un outil qui demande de l’habitude. Il faut apprendre à lire la surface, à sentir les endroits où l’outil porte et ceux où il ne porte pas encore. On ne cherche pas simplement à faire de beaux copeaux : on cherche à obtenir une face juste, sans creux ni bosses, qui accompagne régulièrement la courbe de la pièce.
Le racloir vient terminer ce travail. C’est un outil remarquable, trop souvent négligé aujourd’hui. Bien affûté, il enlève de très fins copeaux et laisse une surface particulièrement propre. Avec un peu d’expérience, on obtient un résultat aussi bon, parfois meilleur, qu’avec un abrasif, et beaucoup plus rapidement.
Une pièce peut être belle et pourtant être fausse
Il faut se méfier de l’apparence. Une pièce peut sembler parfaitement régulière à l’œil et présenter malgré tout quelques différences de section.
Pour les contrôler, je conserve une pièce étalon réalisée à partir des profils qui ont servi à fabriquer les petits éléments du modèle. Je la présente à plusieurs endroits de l’ébauchon afin de vérifier les dimensions et la régularité des faces.
Ce contrôle est indispensable. Une main courante débillardée n’est pas une simple pièce courbe que l’on pourrait rectifier à volonté. Elle possède une géométrie précise, et chaque face doit rester à sa place.
Je commence toujours par la face inférieure. C’est elle qui reposait sur le support lors du relevé et qui constitue ma référence pour la suite du travail. Une fois cette face correctement préparée, je peux reprendre les faces latérales, en contrôlant leur équerrage avec une petite équerre. Je termine seulement par la face supérieure.
Cet ordre n’a rien d’arbitraire. Il permet de conserver une référence constante et d’éviter de déplacer progressivement la géométrie de la pièce au gré des corrections.
Les extrémités : là où tout se joue
Les extrémités demandent encore davantage d’attention.
Une main courante débillardée est généralement composée de plusieurs pièces. Chacune doit rejoindre la suivante sans que l’on puisse percevoir de rupture dans la ligne. Or, il ne suffit pas que les deux pièces aient les mêmes dimensions : il faut aussi que leurs sections se présentent avec exactement la bonne inclinaison.
C’est particulièrement important dans les parties gauches, où l’orientation du profil évolue au fur et à mesure que la main courante tourne et monte.
Sur la face d’extrémité, je trace donc la section en prenant comme base la face inférieure, celle qui était en appui sur le support. Elle me donne la référence de l’inclinaison du profil à cet endroit précis.
Je vérifie les dimensions, mais je regarde aussi les arêtes. Il faut imaginer leur prolongement sur la pièce suivante. Une arête qui arrive légèrement trop haut, trop bas ou avec une mauvaise direction provoquera une rupture au raccord, même si les deux pièces semblent correctement ajustées.
C’est un exercice qui demande de l’œil et de l’expérience. On apprend progressivement à voir la continuité d’une courbe au-delà de la pièce que l’on tient entre les mains.
Et il vaut mieux prendre son temps à ce moment-là. Une petite erreur sur une extrémité peut devenir très gênante au moment de l’assemblage, alors qu’elle aurait été relativement simple à corriger sur l’ébauchon.
Savoir s’arrêter
Il y a enfin une chose qu’on apprend avec les années : il ne faut pas chercher à enlever de la matière pour le plaisir de travailler le bois.
Chaque coup de râpe, de rabot ou de racloir doit avoir sa raison d’être. La matière que l’on retire ne reviendra pas. Il faut donc avancer avec méthode, contrôler régulièrement et savoir s’arrêter lorsque la surface est juste.
Lorsque les faces sont régulières, les dimensions contrôlées, les arêtes continues et les extrémités correctement préparées, l’ébauchon est enfin prêt à recevoir ses moulures.
Ce travail de préparation peut paraître long pour une opération dont on ne verra presque plus rien sur la main courante achevée. Pourtant, c’est précisément parce qu’il a été bien fait que les opérations suivantes pourront se dérouler correctement.
Dans notre métier, la qualité du résultat tient souvent à des choses que personne ne verra jamais.
Usiner le profil de la main courante
Une fois les ébauches débillardées obtenues, commence le façonnage du profil de la main courante. Cette opération est réalisée à la toupie de chaisier, également appelée toupie volante, une machine particulièrement adaptée au travail des pièces courbes.
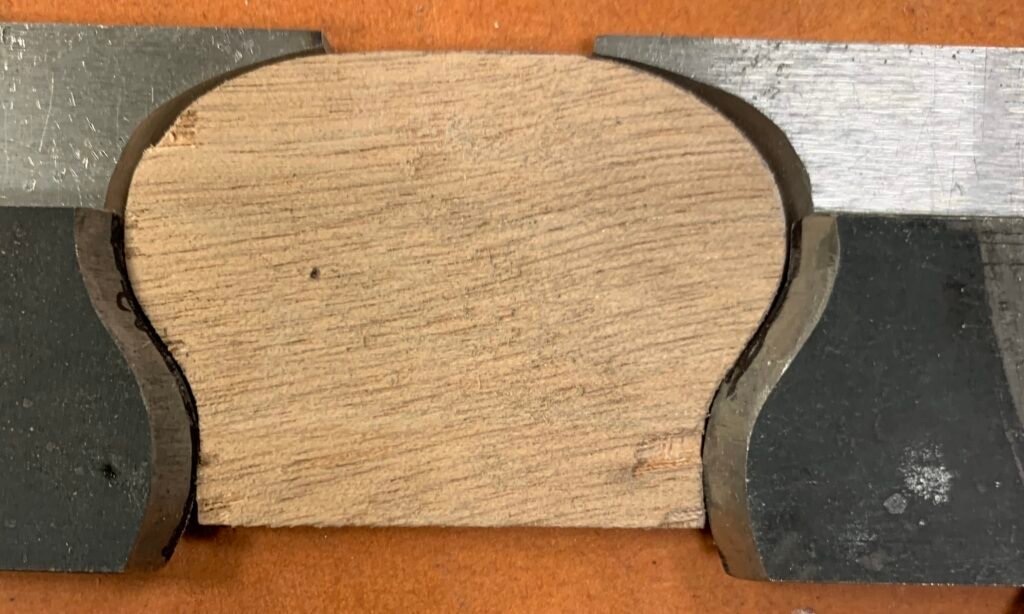
Une moulure de main courante est constituée de plusieurs courbes qui ne peuvent pas être usinées en une seule opération. Pour chaque profil, il peut ainsi être nécessaire de fabriquer jusqu’à huit fers différents, chacun correspondant à une partie de la moulure et au sens dans lequel elle doit être travaillée.
Le respect du fil du bois est essentiel. Afin de limiter le risque d’arrachement et de travailler dans de bonnes conditions de sécurité, l’usinage est toujours effectué dans le sens du fil. L’arbre de la toupie peut pour cela tourner dans les deux sens et le fer utilisé est adapté au sens de rotation nécessaire.
Certains profils nécessitent également d’enlever une quantité importante de matière. L’usinage définitif est alors précédé d’une ou plusieurs passes de dégrossissage. La matière est retirée progressivement, ce qui améliore à la fois la sécurité du travail, la maîtrise de la coupe et la qualité de surface obtenue.
Le profil définitif apparaît ainsi par une succession d’usinages plutôt que par le passage d’un outil unique. À chaque étape, le sens du fil, la quantité de matière à enlever et la géométrie de la pièce déterminent la manière de travailler.